Burmese
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ဖွဲ့စည်းခြင်းမှ Loading အထိ- ဖန်ပုလင်းစစ်ဆေးခြင်းတွင် စစ်ဆေးရေးဂိတ်ခြောက်ခု
ဖန်ပုလင်းတွေက လွယ်လွယ်နဲ့ ပျက်သွားနိုင်တယ်။ လည်ပင်းမှာ ဆံပင်အကွဲကြောင်း။ အပိတ်တစ်ခုတပ်ဆင်သည့်အခါမှသာ မြင်နိုင်သည့် ပါးစပ်အတွင်းရှိ ချစ်ပ်တစ်ခု။ ပုလင်းကို အလင်းသေတ္တာနှင့် ဆန့်ကျင်သည့်တိုင်အောင် အရိပ်ကဲ့သို့ ပုံသဏ္ဍာန်ရှိသော ပုံစံခွက်ချုပ်ရိုး။ ဤကဲ့သို့သော ချို့ယွင်းချက်များသည် စည်းမျဉ်းအား သတိမပြုမိဘဲ ထားခဲ့နိုင်ပြီး ပြုပြင်သောအခါတွင် ဖြည့်သွင်းခြင်း သို့မဟုတ် ထုပ်ပိုးခြင်းအဆင့်တွင်သာ ထင်ရှားလာပါသည်။
ဤအဆင့်များကြားတွင် ရပ်တည်နေသည်မှာ စစ်ဆေးခြင်းတစ်ခုတည်းမဟုတ်သော်လည်း ထုတ်လုပ်မှုနှင့် ထုပ်ပိုးမှုလမ်းကြောင်းတစ်လျှောက်တွင် နေရာယူထားသော စစ်ဆေးမှုများ ဆက်တိုက်ဖြစ်သည်။ စစ်ဆေးမှုတစ်ခုစီတွင် မတူညီသောရည်ရွယ်ချက်ရှိသည်။ အောက်ပါအစီအစဥ်သည် HYT ထုပ်ပိုးမှုတွင်အသုံးပြုသည့် စစ်ဆေးခြင်းလုပ်ငန်းစဉ်နှင့် မှန်ကွန်တိန်နာထုတ်လုပ်သူများအကြား တွေ့ရှိရသည့် ယေဘူယျအရည်အသွေးထိန်းချုပ်မှုအလေ့အကျင့်များ- လက်စွဲအမြင်စစ်ဆေးခြင်း၊ အလိုအလျောက်စက်စစ်ဆေးခြင်း၊ အလင်းရောင်အထောက်အကူပြုစစ်ဆေးခြင်း၊ ခွန်အားနှင့်စွမ်းဆောင်ရည်စမ်းသပ်ခြင်း၊ ထုပ်ပိုးမှုအကြိုစစ်ဆေးခြင်းနှင့် တင်ပို့ခြင်းမပြုမီ ထုပ်ပိုးထားသောပုံးများကို ပြန်လည်စစ်ဆေးခြင်း။
စီစဥ်သည် တစ်ဦးချင်းစစ်ဆေးသလောက် အရေးကြီးသည်။ ပုလင်းများ ထုတ်လုပ်မှုတွင် ရွေ့လျားနေချိန်တွင် ပုံပန်းသဏ္ဍာန်နှင့် အတိုင်းအတာ စစ်ဆေးခြင်းများ ပြုလုပ်သည်။ ခိုင်ခံ့မှုစမ်းသပ်ခြင်းကို နမူနာများပေါ်တွင် ပြုလုပ်သည်။ အလှဆင်ခြင်းအပေါ်မျက်နှာပြင်ကုသမှုပြီးနောက်အကဲဖြတ်သည်; ပုလင်းများကို ထုပ်ပိုးပြီးသည့်နောက်တွင် ပုံးပုံးစစ်ဆေးခြင်းကို ပြုလုပ်သည်။ ပုလင်းတစ်လုံးသည် အဆင့်တစ်ခုကိုကျော်သွားနိုင်ပြီး နောက်တစ်ခုကျရှုံးနိုင်သည်၊ ထို့ကြောင့် လွဲချော်သွားသောချို့ယွင်းချက်တိုင်းကို ခွဲခြားသိရှိနိုင်မည်ဟု ယူဆချက်တွင် စစ်ဆေးမှုကို ချန်လှပ်မထားသင့်ပါ။
လက်ခံမှုစံနှုန်းများသည် အရည်အသွေးထိန်းချုပ်မှုစနစ်၏ မရှိမဖြစ်အစိတ်အပိုင်းတစ်ခုဖြစ်သည်။ ပါဝင်ပတ်သက်သူများသည် စံသတ်မှတ်ချက်များကို သတ်မှတ်သတ်မှတ်ပေးခြင်း၊ သည်းခံခြင်းဆိုင်ရာ သက်ရောက်မှုများနှင့် အတည်ပြုထားသည့် နမူနာအား ကိုးကားချက်အဖြစ် ဆောင်ရွက်ရန် သဘောတူရန် လိုအပ်ပါသည်။ ပရောဂျက်အများစုအတွက်၊ ကိရိယာတန်ဆာပလာနှင့် ထုတ်လုပ်ခြင်းမစတင်မီ ဤလိုအပ်ချက်များကို အမှာစာသတ်မှတ်ချက်များတွင် မှတ်တမ်းတင်ထားသင့်သည်။ နောက်ပိုင်းတွင် ပြုလုပ်ခဲ့သော အပြောင်းအလဲများသည် ဖွံ့ဖြိုးတိုးတက်မှုကုန်ကျစရိတ်ကို တိုးစေပြီး ပို့ဆောင်မှုအချိန်ဇယားများကို ထိခိုက်စေနိုင်သည်။
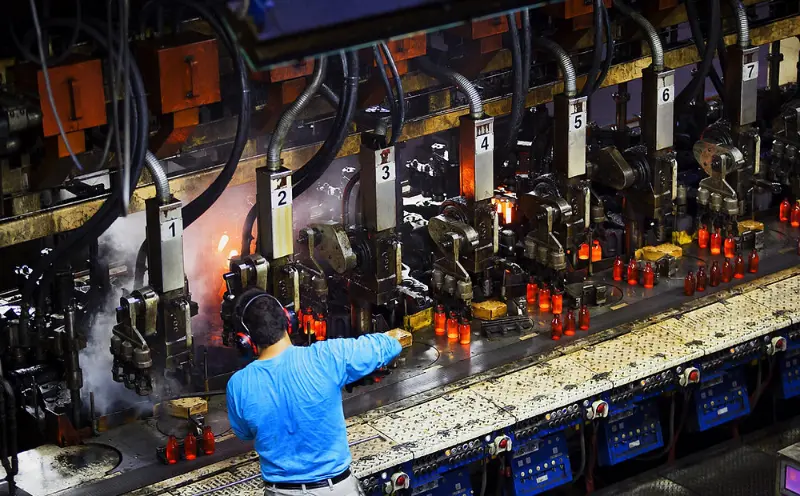 1. လူကိုယ်တိုင်စစ်ဆေးခြင်း။
လေ့ကျင့်ထားသော မျက်လုံးများ၊ စက်များဘေးတွင် အလုပ်လုပ်ဆဲ
လက်ဖြင့်စစ်ဆေးခြင်းသည် ဖန်ပုလင်းအရည်အသွေးထိန်းချုပ်မှု၏ အရေးကြီးသော အစိတ်အပိုင်းတစ်ခုအဖြစ် ရှိနေသေးသည်။ ကင်မရာစစ်ဆေးခြင်းစနစ်များနှင့် လေဆာတိုင်းတာမှုများ တပ်ဆင်ထားသော စက်ရုံများတွင်ပင် စစ်ဆေးရေးမှူးများသည် သယ်ယူသူ၏အဆုံးတွင် ပုလင်းများကို သီးသန့်စစ်ဆေးဆဲဖြစ်သည်။ အချို့သော ထောင့်များတွင်သာ မြင်နိုင်သော ခြစ်ရာများ၊ အနည်းငယ်မညီညာသော ပခုံးများနှင့် လုံးဝမဖယ်ရှားရသေးသော မှိုချုပ်ရိုးများ အပါအဝင် အချို့သော ချို့ယွင်းချက်များသည် သတ်မှတ်ထားသော ထောက်လှမ်းမှုစည်းမျဉ်းများဖြင့် ဖော်ထုတ်ရန် ခက်ခဲပါသည်။
စစ်ဆေးခြင်းတွင် ပါးစပ်၊ လည်ပင်း၊ ပခုံး၊ ခန္ဓာကိုယ်နှင့် အောက်ခြေ စသည့် နယ်ပယ်ငါးခုကို အာရုံစိုက်သည်။ နယ်ပယ်တစ်ခုစီတွင် မတူညီသော အားနည်းချက်များ ရှိနိုင်သည်။ ပါးစပ်အပြင်ဘက်တွင် ပိတ်ခြင်းသည် မှန်ကန်စွာ အံဝင်ခွင်ကျမဖြစ်စေရန် တားဆီးနိုင်သည်။ လည်ပင်းတစ်ဝိုက်ရှိ ချစ်ပ်တစ်ခုသည် ဖြည့်နေစဉ်အတွင်း အက်ကွဲသွားနိုင်သည်။ ပုံပျက်နေသော အခြေခံသည် ပုလင်းကို ကွက်လပ်တစ်ခုပေါ်တွင် သို့မဟုတ် အဖြည့်လိုင်းတစ်ခု၏ စုပ်ယူမှုကြောင့် မတည်မငြိမ်ဖြစ်စေနိုင်သည်။ စစ်ဆေးသူများသည် ပုလင်းတစ်လုံးစီသည် ၎င်း၏သတ်မှတ်ချက်တွင် သတ်မှတ်ထားသော ရုပ်ပိုင်းဆိုင်ရာနှင့် လုပ်ဆောင်မှုဆိုင်ရာ လိုအပ်ချက်များနှင့် ကိုက်ညီမှုရှိမရှိ အကဲဖြတ်သည်။
လက်ဖြင့်စစ်ဆေးခြင်းသည် အလိုအလျောက် စက်ကိရိယာများကို အပြည့်အဝ အစားထိုး၍မရသော စီရင်ဆုံးဖြတ်မှုအဆင့်ကိုလည်း ပေးပါသည်။ အချိန်ကြာလာသည်နှင့်အမျှ တူညီသောပုလင်းဒီဇိုင်းများဖြင့် လုပ်ဆောင်သော အတွေ့အကြုံရှိ စစ်ဆေးရေးမှူးများသည် ငြင်းပယ်ထားသော စာရင်းဇယားများတွင် မပေါ်မီ အပြောင်းအလဲများကို မှတ်မိနိုင်သည်။ ၎င်းတို့တွင် မှန်မှတစ်ဆင့် အလင်းပို့လွှတ်မှု ကွာခြားချက်များ၊ ကိုင်တွယ်ပုံသဏ္ဍာန် ကွဲပြားမှုများ၊ သို့မဟုတ် ပခုံးပုံသဏ္ဍာန်၏ သိမ်မွေ့သောပြောင်းလဲမှုများ ပါဝင်သည်။ ထိုသို့သော လေ့လာတွေ့ရှိချက်များသည် တရားဝင်ထိန်းချုပ်မှုအစီအစဥ်တွင် အမြဲတမ်းမပေါ်နိုင်သော်လည်း ၎င်းတို့သည် ထုတ်လုပ်မှုပြဿနာများကို ဖော်ထုတ်ရာတွင် ကူညီပေးနိုင်ပါသည်။
ဤအဆင့်တွင် ရေးသားထားသော သတ်မှတ်ချက်များသည် အချောထည်ပုလင်းများ၏ တကယ့်အသွင်အပြင်နှင့် ကိုက်ညီမှုရှိမရှိ စစ်ဆေးရန်လည်း ကူညီပေးပါသည်။ ပုံဆွဲခြင်းသည် ချစ်ပ်တစ်ခု၏ လက်ခံနိုင်သော အရွယ်အစားကို သတ်မှတ်နိုင်သော်လည်း ၎င်းသည် အချောထည်ပုလင်းတစ်ခုတွင် ယင်းချစ်ပ်ကို မည်သို့မြင်နိုင်သည်ကို အပြည့်အဝ သရုပ်မဆောင်နိုင်ပါ။ စစ်ဆေးရေးမှူးများနှင့် ဖောက်သည်များသည် ရုပ်ပိုင်းဆိုင်ရာနမူနာများကို အတူတကွစစ်ဆေးကာ သဘောတူထားသည့် ပုံပန်းသဏ္ဍာန်စံနှုန်းများကို အတည်ပြုခြင်းဖြင့် ယင်းကို ပိုမိုထိရောက်စွာ အကဲဖြတ်နိုင်ပါသည်။
ဖမ်းမိသောအရာခွင့်ပြုထားသောနမူနာနှင့် သဘောတူထားသော ထုတ်ကုန်သတ်မှတ်ချက်များကို ဆန့်ကျင်အကဲဖြတ်ကာ မြင်သာသောအသွင်အပြင်နှင့် လက်ရာချို့ယွင်းချက်များ။
2. အလိုအလျောက်စက်စစ်ဆေးခြင်း။
မျဉ်း၏အရှိန်တွင် ညီညွတ်မှု
လက်ဖြင့်စစ်ဆေးခြင်းသည် လူ၏တရားစီရင်မှုကို ပံ့ပိုးပေးသည့်နေရာတွင် အလိုအလျောက်စက်စစ်ဆေးခြင်းသည် ထပ်တလဲလဲလုပ်ဆောင်နိုင်မှုကို ပေးပါသည်။ ကင်မရာနှင့် အာရုံခံဌာနများသည် အတိုင်းအတာခံနိုင်ရည်ရှိမှု၊ ပါးစပ်အချောထည်၊ ဘေးနံရံနှင့် အခြေခံချို့ယွင်းချက်များ၊ အက်ကွဲကြောင်းများနှင့် ပုံသဏ္ဍာန်ပုံသဏ္ဍာန်များ အပါအဝင် ၎င်းတို့ကို configure ပြုလုပ်ထားသည့် အင်္ဂါရပ်များကို စစ်ဆေးသည်။ ပုလင်းတစ်ခုစီကို ထုတ်လုပ်မှု လည်ပတ်မှုတစ်လျှောက် တူညီသော ထောက်လှမ်းမှုအဆင့်များနှင့် အကဲဖြတ်သည်။
ချို့ယွင်းနေသောပုလင်းများကို ယေဘူယျအားဖြင့် အလိုအလျောက်ပယ်ချပြီး နောက်ထုတ်လုပ်မှုအဆင့်သို့မရွှေ့မီ သယ်ယူပို့ဆောင်ရေးမှ လမ်းကြောင်းပြောင်းသည်။ ၎င်းသည် ကွဲအက်နေသော ပုလင်းများနှင့် အနီးနားရှိ ပုလင်းများကို ပျက်စီးစေနိုင်သည့် ထုပ်ပိုးသည့်နေရာသို့ မရောက်ရှိစေရန် ချို့ယွင်းနေသော ဖန်ဘူးများကို တားဆီးပေးသည်။
သို့ရာတွင်၊ စစ်ဆေးရေးစက်တစ်ခု၏ ထောက်လှမ်းနိုင်စွမ်းသည် ၎င်း၏အာရုံခံကိရိယာများ၊ အယ်လဂိုရီသမ်များနှင့် ဖွဲ့စည်းမှုအပေါ်မူတည်ပါသည်။ သတ်မှတ်ထားသော ထောက်လှမ်းမှုဘောင်များအပြင်ဘက်တွင် ချို့ယွင်းချက်တစ်ခုသည် စနစ်အတွင်းသို့ ဖြတ်သန်းသွားနိုင်ပြီး အလွန်တင်းကျပ်သော ဆက်တင်များသည် မလိုအပ်သော ငြင်းပယ်မှုများကို ဖြစ်ပေါ်စေနိုင်သည်။ ဤအကြောင်းကြောင့်၊ စက်စစ်ဆေးခြင်းကို ဖြစ်နိုင်ချေရှိသော ချို့ယွင်းချက်တိုင်းကို ဖော်ထုတ်နိုင်မည်ဟု အာမခံချက်ထက် ထိန်းချုပ်ထားသော စစ်ဆေးမှုလုပ်ငန်းစဉ်တစ်ခုအဖြစ် အကောင်းဆုံးနားလည်ထားသည်။
ထုတ်လုပ်မှုလိုင်းများသည် မတူညီသောပုလင်းသွင်ပြင်လက္ခဏာများကို ဖုံးအုပ်ရန် စစ်ဆေးရေးစခန်းများစွာကို အသုံးပြုနိုင်သည်။ ၎င်းတို့၏ ပေါင်းစပ်ထိရောက်မှုမှာ စက်ကိရိယာစွမ်းရည်၊ ထောက်လှမ်းမှု အာရုံခံနိုင်စွမ်းနှင့် လိုင်းဖွဲ့စည်းပုံအပေါ် မူတည်နေသေးသည်။ ရလဒ်အနေဖြင့် အလားတူစစ်ဆေးရေးလုပ်ငန်းစဉ်များကို အသုံးပြုသည့် စက်ရုံနှစ်ခုသည် မတူညီသော ထောက်လှမ်းမှုနှင့် ငြင်းပယ်ခြင်းရလဒ်များကို ရရှိနိုင်ပါသည်။
ဖမ်းမိသောအရာကြိုတင်သတ်မှတ်ထားသော စက်ထောက်လှမ်းမှုအဆင့်များကို ဆန့်ကျင်အကဲဖြတ်ပြီး ထုတ်လုပ်မှုအမြန်နှုန်းတွင် အတိုင်းအတာနှင့် တည်ဆောက်ပုံဆိုင်ရာ ချွတ်ယွင်းချက်များ။
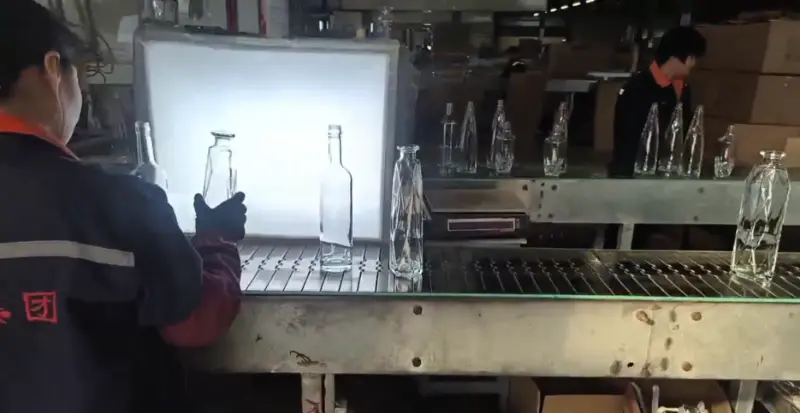
3. Light-Assisted Visual Inspection
အလင်းသေတ္တာက ဘယ်လိုမြင်နိုင်လဲ။
ထိန်းချုပ်ထားသော အလင်းရောင်အောက်တွင် ဖန်ချို့ယွင်းချက်အချို့ကို ဖော်ထုတ်ရန် ပိုမိုလွယ်ကူလာသည်။ ကြည်လင်သော ပုလင်းတစ်လုံးကို တောက်ပသော နောက်ခံတွင် ဆုပ်ကိုင်ထားသည့်အခါ သာမန်စက်ရုံအလင်းရောင်အောက်တွင် မြင်ရန်ခက်ခဲသည့် အင်္ဂါရပ်များ ပိုမိုပေါ်လွင်လာပါသည်။ ၎င်းတို့တွင် ဖန်နံရံအတွင်းရှိ ပူဖောင်းများ၊ ကျောက်တုံးများနှင့် နိုင်ငံခြားမှ ပါဝင်မှုများ၊ အောက်ခြေမှ ကျယ်ပြန့်သော အက်ကွဲကြောင်းများ၊ မညီမညာသော ဖန်ပုလင်းများ ဖြန့်ကျက်ခြင်းနှင့် ပုလင်းအချောထည်၏ အသွင်အပြင်ကို ထိခိုက်စေနိုင်သော မျက်နှာပြင်လှိုင်းများ ပါဝင်သည်။
စစ်ဆေးရေးနည်းလမ်းကို ကောင်းမွန်စွာဖွဲ့စည်းထားသော်လည်း လက်ခံမှုဆိုင်ရာ သတ်မှတ်ချက်များကို ရည်ရွယ်ထားသည့် လျှောက်လွှာအတိုင်း သတ်မှတ်ရန် လိုအပ်ပါသည်။ ပရောဂျက်များကြားတွင် ပူဖောင်းအရွယ်အစား၊ ပမာဏ၊ တည်နေရာ၊ ပါဝင်မှုအမျိုးအစားနှင့် မြင်နိုင်မှုအဆင့်သတ်မှတ်ချက်များသည် ကွဲပြားနိုင်ပါသည်။ ဥပမာအားဖြင့်၊ ပွင့်လင်းမြင်သာမှုတွင်သိသာထင်ရှားသောချို့ယွင်းချက်များဖန်ပုလင်းမှုတ်ဆေးရောင်စုံ၊ နှင်းခဲများ၊ သို့မဟုတ် ရေးထွင်းထားသော အလှဆင်ထားသော ပုလင်းပေါ်တွင် ထင်ထင်ရှားရှားနည်းပါးနိုင်သည်။
Light-assisted စစ်ဆေးရေးတွင်လည်း ကန့်သတ်ချက်များရှိသည်။ မှန်နံရံအတွင်း နက်ရှိုင်းသော ချို့ယွင်းချက်များ သို့မဟုတ် မြင်ကွင်းထောင့်နှင့် အပြိုင် ချိန်ညှိထားသော ချို့ယွင်းချက်များ ရှိနေနိုင်သည် ။ ဤချို့ယွင်းချက်များသည် အန္တရာယ်တစ်ခုခုရှိနေသောအခါ နောက်ထပ်စက်စစ်ဆေးခြင်း သို့မဟုတ် အဖျက်နမူနာစမ်းသပ်ခြင်း လိုအပ်နိုင်သည်။
ဤအကြောင်းကြောင့် လက်ခံမှုစံနှုန်းများသည် ပြီးပြည့်စုံသော ပွင့်လင်းမြင်သာမှုကို လက်တွေ့မကျသော မျှော်လင့်ခြင်းထက် အမှန်တကယ်စစ်ဆေးနိုင်သည့်နည်းလမ်းပေါ်တွင် အခြေခံသင့်သည်။ အမြင်အာရုံစစ်ဆေးခြင်းမှတဆင့် တသမတ်တည်း မစစ်ဆေးနိုင်သော လိုအပ်ချက်တစ်ခုသည် ထုတ်ကုန်လက်ခံချိန်တွင် သဘောထားကွဲလွဲမှုတစ်ခု ဖြစ်လာနိုင်သည်။
ဖမ်းမိသောအရာမှတ်တမ်းတင်ထားသော ကန့်သတ်ချက်များနှင့် ထိန်းချုပ်ထားသော အလင်းရောင်အောက်တွင် အကဲဖြတ်ထားသော ရှင်းလင်းမှု၊ ပွင့်လင်းမြင်သာမှု၊ အတွင်းပိုင်းပါဝင်မှုများနှင့် မျက်နှာပြင်အရည်အသွေး။
4. ကြံ့ခိုင်မှုနှင့် စွမ်းဆောင်ရည် စမ်းသပ်ခြင်း။
ပုလင်းဖြည့်ပြီးရင် ဘာဖြစ်သွားမလည်း
အသွင်အပြင်သည် ဖန်ပုလင်းအရည်အသွေး၏ အစိတ်အပိုင်းတစ်ခုသာဖြစ်သည်။ အဖုံးအုပ်ခေါင်းအောက်၊ ပါစတာအတွင်း သို့မဟုတ် ထုပ်ပိုးထားသော ဘူး၏အောက်ခြေတွင် ပျက်ကွက်နေသည့် ပုလင်းသည် ၎င်း၏ ရည်ရွယ်ထားသည့် အပလီကေးရှင်းအတွက် မသင့်လျော်သေးပါ။ စွမ်းဆောင်ရည်စစ်ဆေးမှုသည် ထုတ်ကုန်များဖြည့်သွင်းခြင်းနှင့် ဖြန့်ဖြူးခြင်းအဆင့်များမရောက်ရှိမီ အဆိုပါအန္တရာယ်များကို အကဲဖြတ်ရန် ကူညီပေးသည်။
စမ်းသပ်နေစဉ်အတွင်း၊ သတ်မှတ်ထားသောနမူနာသည် သတ်မှတ်ထားသော စက်ဝန်များ၊ အတွင်းပိုင်းဖိအားများ သို့မဟုတ် အပူချိန်ပြောင်းလဲမှုများကို ခံရပါသည်။ ထို့နောက် ရလဒ်များကို ပုလင်းဒီဇိုင်းနှင့် ၎င်း၏ ရည်ရွယ်အသုံးပြုမှုအတွက် သတ်မှတ်ထားသော လက်ခံမှုစံနှုန်းများနှင့် နှိုင်းယှဉ်ပါသည်။
အပလီကေးရှင်းက ၎င်းတို့ကို တောင်းဆိုသောအခါ နောက်ထပ်နည်းလမ်းများ ပါဝင်နိုင်သော်လည်း စမ်းသပ်မှုအမျိုးအစား လေးခုသည် ဘုံလိုအပ်ချက်များစွာကို အကျုံးဝင်ပါသည်။
| စမ်းသပ်နည်း | Test Measures ကဘာလဲ |
|---|---|
| Vertical Load သို့မဟုတ် Compression စမ်းသပ်ခြင်း။ | သတ်မှတ်ထားသော စမ်းသပ်မှုအခြေအနေအရ ပုလင်းသည် အောက်ဘက်တွန်းအား မည်မျှခံနိုင်ရည်ရှိမည်နည်း။ |
| အတွင်းဖိအားစမ်းသပ်ခြင်း။ | အထူးသဖြင့် ဖိအားပါဝင်မှုများသော ပုလင်းများအတွက် အတွင်းပိုင်းဖိအားကို ခံနိုင်ရည်ရှိသည်။ |
| အပူပိုင်းရှော့ခ်စစ်ဆေးခြင်း။ | သတ်မှတ်ထားသော စမ်းသပ်မှုအခြေအနေများအောက်တွင် လျင်မြန်သော အပူချိန်ပြောင်းလဲမှုများကို ခံနိုင်ရည်ရှိသည်။ |
| အခြားသတ်မှတ်ထားသော စွမ်းဆောင်ရည်စစ်ဆေးမှုများ | အမိန့်တွင် သတ်မှတ်ထားသော နောက်ထပ် စက်ပိုင်းဆိုင်ရာ သို့မဟုတ် အသုံးချမှုဆိုင်ရာ လိုအပ်ချက်များ။ |
စမ်းသပ်နည်းများရွေးချယ်မှုသည် ပုလင်းဒီဇိုင်း၊ ဖန်ခွက်သတ်မှတ်ချက်များ၊ ရည်ရွယ်ထားသော လျှောက်လွှာနှင့် သက်ဆိုင်သော လက်ခံမှုစံနှုန်းများပေါ်တွင် မူတည်သည်။ ပုလင်းတိုင်းတွင် တူညီသောစစ်ဆေးမှုများ မလိုအပ်ပါ။
စမ်းသပ်မှုရလဒ်များသည် ထုတ်လုပ်မှုအသုတ်တွင် ပုလင်းတိုင်းကို အလိုအလျောက်အတည်ပြုမည့်အစား စစ်ဆေးထားသောနမူနာများနှင့် သက်ဆိုင်ပါသည်။ နမူနာအရွယ်အစားနှင့် ရွေးချယ်မှုသည် စမ်းသပ်နည်းလမ်း၏ အရေးကြီးသော အစိတ်အပိုင်းများဖြစ်သည်။ ဖြတ်သန်းသွားသောနမူနာတစ်ခုသည် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်နှင့် စမ်းသပ်ထားသော ထုတ်ကုန်များအကြောင်း အချက်အလက်ကို ပေးစွမ်းသော်လည်း၊ အရောင်းအ၀ယ်တစ်ခုချင်းစီကို တစ်ဦးချင်းစမ်းသပ်ပြီးဖြစ်ကြောင်း သက်သေအဖြစ် အဓိပ္ပာယ်မကောက်ယူသင့်ပါ။ ထို့ကြောင့် စမ်းသပ်မှုအစီရင်ခံစာသည် နမူနာနှင့် စစ်ဆေးမှုပြုလုပ်ခဲ့သည့် အခြေအနေများကို ခွဲခြားသတ်မှတ်သင့်သည်။
 ခိုင်ခံ့မှုစမ်းသပ်ခြင်းအား မာကျောမှုတိုင်းတာခြင်းမှ ခွဲခြားရန်လည်း အရေးကြီးပါသည်။ ဤနည်းလမ်းများသည် မတူညီသော စက်ကိရိယာများကို အသုံးပြုပြီး မတူညီသော ဂုဏ်သတ္တိများကို အကဲဖြတ်ပါ။ မာကျောမှုရလဒ်ကို စက်ပိုင်းဆိုင်ရာ ကြံ့ခိုင်မှုစမ်းသပ်မှုတစ်ခုအတွက် အစားထိုးအဖြစ် မကုသနိုင်ဘဲ စစ်ဆေးခြင်းအစီရင်ခံစာများသည် အသုံးပြုထားသည့် အမှန်တကယ်နည်းလမ်းကို ဖော်ထုတ်သင့်သည်။
ဖမ်းမိသောအရာအသုံးချမှုဆိုင်ရာ စမ်းသပ်မှု စံနှုန်းများနှင့် ဆန့်ကျင်၍ သတ်မှတ်ထားသော နမူနာများပေါ်တွင် တိုင်းတာသည့် စက်ပိုင်းဆိုင်ရာနှင့် အပူပိုင်းဆိုင်ရာ စွမ်းဆောင်ရည် ပြဿနာများ။
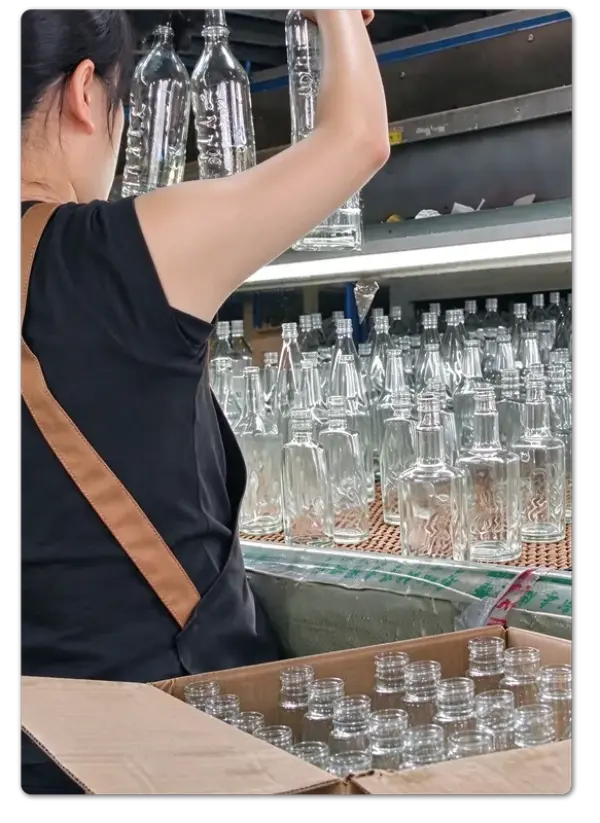
5. ကြိုတင်ထုပ်ပိုးစစ်ဆေးခြင်း။
ကာတွန်မပိတ်မီ နောက်ဆုံးကြည့်ရှုမှု
ထုပ်ပိုးခြင်းသည် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်တွင် တစ်လမ်းသွားတံခါးနှင့် နီးကပ်သည်။ ပုလင်းများကို ရေတွက်ခြင်း၊ စီစဉ်ခြင်း၊ ကာကွယ်ခြင်းနှင့် ပုံးပုံးများအတွင်း အလုံပိတ်ပြီးသည်နှင့် ချို့ယွင်းချက်ကို ဖော်ထုတ်ခြင်းသည် ပို၍ ရှုပ်ထွေးပါသည်။ ပုံးများကို ပြန်ဖွင့်ရန်၊ ပမာဏများ ပြန်လည်သင့်မြတ်ပြီး ပက်လက်များကို ပြန်လည်တည်ဆောက်ရန် လိုအပ်ပါသည်။ ထုပ်ပိုးမှုကြိုတင်စစ်ဆေးခြင်းသည် လိုက်လျောညီထွေမဖြစ်သော ထုတ်ကုန်များကို ဤအဆင့်သို့မရောက်စေရန် တားဆီးပေးပါသည်။
စစ်ဆေးခြင်းတွင် ပုံပန်းသဏ္ဍာန်၊ ထုတ်ကုန်သတ်မှတ်ချက်များ၊ အရေအတွက်နှင့် မျက်နှာပြင်အလှဆင်ခြင်း အရည်အသွေးတို့ ပါဝင်ပါသည်။
အလှဆင်ထားသော ဖန်ပုလင်းများအတွက်၊ စစ်ဆေးရေးစာရင်းတွင် အပိုပစ္စည်းများ ပါဝင်သည်-
- Logo အနေအထားနှင့် ပုံနှိပ်မှတ်ပုံတင်ခြင်း။
- ထုတ်လုပ်မှုလည်ပတ်မှုတစ်လျှောက် အရောင်ညီညွတ်မှု
- အပေါ်ယံအသွင်အပြင်နှင့်လွှမ်းခြုံ
- မျက်နှာပြင်အလှဆင်အရည်အသွေး
- အော်ဒါအတွက် အခြားအလှဆင်သတ်မှတ်ချက်များကို သဘောတူညီခဲ့သည်။
အတည်ပြုထားသော ဒီဇိုင်းနှင့် အရည်အသွေး စံနှုန်းများ ကိုက်ညီရန် လိုအပ်သောကြောင့် အလှဆင်ခြင်းသည် စစ်ဆေးရေးလုပ်ငန်းစဉ်၏ အရေးကြီးသော အစိတ်အပိုင်းတစ်ခုဖြစ်သည်။ ပုံနှိပ်ခြင်း၊ နှင်းခဲခြင်း၊ ဖြန်းဆေးရောင်ခြယ်ခြင်း နှင့် ထွင်းထုခြင်းတို့ကို ထုတ်ကုန်ဖွံ့ဖြိုးတိုးတက်မှုအတွင်း ပုံမှန်အားဖြင့် သတ်မှတ်ဖော်ပြထားသည်။ မျက်နှာပြင် ကုသမှုတစ်ခုသည် အတည်ပြုထားသော ဒီဇိုင်း၏ တစ်စိတ်တစ်ပိုင်းဖြစ်လာသည်နှင့်၊ ၎င်း၏ အသွင်အပြင်နှင့် သက်ဆိုင်သော ခံနိုင်ရည်အား လက်ခံမှုစံနှုန်းများတွင်လည်း ထည့်သွင်းသင့်သည်။
အမြင်အာရုံဖြင့် အတည်ပြုထားသော်လည်း စာဖြင့်သည်းခံမှုမရှိသော အလှဆင်ကိုးကားချက်သည် အပြီးသတ်စစ်ဆေးစဉ်အတွင်း သဘောထားကွဲလွဲမှုဖြစ်လာနိုင်သည်။ အရောင်၊ အနေအထား၊ လွှမ်းခြုံမှုနှင့် လက်ခံနိုင်သော အသွင်အပြင်တို့ကို ကြိုတင်မှတ်တမ်းတင်ခြင်းသည် စစ်ဆေးခြင်းလုပ်ငန်းစဉ်ကို ပိုမိုကိုက်ညီစေသည်။
ထုပ်ပိုးမှုကိုယ်တိုင် စစ်ဆေးခြင်း၏ အစိတ်အပိုင်းတစ်ခုလည်းဖြစ်သည်။ ပိုင်းခြားမှုများ၊ အကာအကွယ်ထည့်သွင်းမှုများ၊ နှင့် ပုံးပုံးဖွဲ့စည်းပုံများသည် သယ်ယူပို့ဆောင်နေစဉ်အတွင်း ပုလင်းများ ရွေ့လျားမှုနှင့် ပုလင်းမှ ပုလင်းထိစပ်ခြင်းမှ မည်ကဲ့သို့ ကောင်းစွာကာကွယ်ထားသည်ကို ဆုံးဖြတ်သည်။ ထုပ်ပိုးခြင်းစားပွဲတွင် စစ်ဆေးခြင်းအောင်မြင်သော ပုံးတစ်ပုံးသည် ၎င်း၏အတွင်းပိုင်းအစီအစဉ်သည် လုံလောက်သောကာကွယ်မှုမပေးပါက အကူးအပြောင်းပျက်စီးမှုကို ခံနိုင်ရည်ရှိနိုင်သေးသည်။
ဖမ်းမိသောအရာကုန်ပစ္စည်းပုံးများကို အလုံပိတ်မပိတ်မီ ထုတ်ကုန်အရည်အသွေး၊ အလှဆင်အရည်အသွေး၊ အရေအတွက်နှင့် ထုပ်ပိုးမှုအဆင်သင့်ဖြစ်ခြင်း။
6. ကြိုတင်ပို့ဆောင်မှုစစ်ဆေးခြင်း။
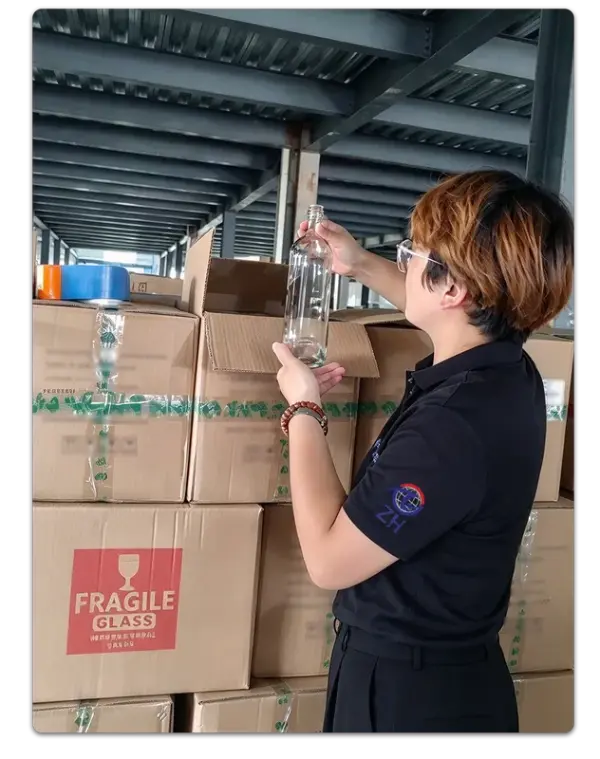 ကာတွန်ကို စစ်ဆေးရန် ကာတွန်ကို ပြန်ဖွင့်ခြင်း။
တင်ပို့မှုအကြိုစစ်ဆေးခြင်းသည် အစောပိုင်းအရည်အသွေးစစ်ဆေးမှုများ အောင်မြင်ပြီးသော ထုတ်ကုန်များကို စစ်ဆေးရန် ဒုတိယအခွင့်အရေးကို ပေးပါသည်။ သဘောတူထားသော နမူနာပုံစံအတိုင်း ရွေးချယ်ထားသော ပုံးများကို ဖွင့်လှစ်ပါသည်။ အတွင်းပုလင်းများကို ပုံပန်းသဏ္ဌာန်၊ မြင်သာသောချို့ယွင်းချက်များ၊ ထုတ်ကုန်သတ်မှတ်ချက်များနှင့် အလှဆင်အရည်အသွေးအတွက် ပြန်လည်စစ်ဆေးပါသည်။ စစ်ဆေးရေးမှူးများသည် ပုလင်းများကို စနစ်တကျ နေရာချထားပြီး ကာကွယ်ထားကြောင်း အတည်ပြုရန် ထုပ်ပိုးမှု အစီအစဉ်ကိုလည်း စစ်ဆေးသည်။
ဤသည်မှာ ၎င်းတို့၏ မူရင်းထုတ်လုပ်မှုအခြေအနေထက် ကုန်ပစ္စည်းများကို ၎င်းတို့၏ အမှန်တကယ် ပို့ဆောင်မှုအခြေအနေတွင် အကဲဖြတ်သည့် စစ်ဆေးရေးအဆင့်ဖြစ်သည်။ ၎င်းသည် ကိုင်တွယ်ပျက်စီးမှု၊ ထုပ်ပိုးမှုဆိုင်ရာ အမှားအယွင်းများနှင့် အစောပိုင်းထုတ်လုပ်မှုစစ်ဆေးမှုများအတွင်း မရှိနိုင်သည့် သယ်ဆောင်ခြင်းဆိုင်ရာ ပြဿနာများကို ဖော်ထုတ်နိုင်သည်။
ဖွင့်လှစ်ထားသော ပုံးအရေအတွက်သည် မှာယူမှုလိုအပ်ချက်များ၊ ပို့ဆောင်မှုပမာဏ၊ ထုတ်ကုန်တန်ဖိုးနှင့် သဘောတူထားသည့် နမူနာပုံစံအစီအစဉ်အပေါ် မူတည်ပါသည်။ မတူညီသောပရောဂျက်များသည် မတူညီသောနမူနာအဆင့်များကို အသုံးပြုနိုင်ပါသည်။ အရေးကြီးသည်မှာ စစ်ဆေးရေးနည်းလမ်းနှင့် လက်ခံမှုစံနှုန်းများကို ကြိုတင်သဘောတူပြီး တသမတ်တည်း ကျင့်သုံးခြင်းဖြစ်သည်၊ သို့မှသာ ပို့ဆောင်မှုခွင့်ပြုချက် သို့မဟုတ် ပယ်ချခြင်းကို ပုဂ္ဂလဒိဋ္ဌိတရားစီရင်ခြင်းထက် စာရွက်စာတမ်းဆိုင်ရာ လိုအပ်ချက်များဖြင့် ပံ့ပိုးနိုင်စေရန်ဖြစ်သည်။
ကုန်ပစ္စည်းများကို ထုပ်ပိုးထားပြီး၊ တံဆိပ်တပ်ထားသော၊ အစီအမံများနှင့် တင်ဆောင်ရန် စောင့်ဆိုင်းနေချိန်တွင် ရလဒ်မှာ နောက်ထပ်ထိန်းချုပ်မှုအမှတ်တစ်ခုဖြစ်သည်။
ဖမ်းမိသောအရာထုပ်ပိုးထားသော ထုတ်ကုန်များနှင့် ထုပ်ပိုးမှုအခြေအနေများကို မတင်ပေးမီ သဘောတူထားသည့် နမူနာပုံစံအစီအစဉ်ကို ပြန်လည်စစ်ဆေးခဲ့သည်။
စစ်ဆေးရေးအာရုံရွေးချယ်ထားသောထုပ်ပိုးထားသောထုတ်ကုန်များ၊ ပုံးပုံးအခြေအနေနှင့် တင်ပို့ခြင်းမပြုမီ အကာအကွယ်ထုပ်ပိုးမှုကို ပြန်လည်စစ်ဆေးခြင်း။
စစ်ဆေးမှုခြောက်ခု၊ စနစ်တစ်ခု
Filling Line သို့ရောက်ရှိသော ပုလင်းသည် စစ်ဆေးခြင်း အမျိုးအစားခြောက်ခုကို ကျော်ဖြတ်ပြီးဖြစ်သည်။
စစ်ဆေးမှုတစ်ခုစီသည် မတူညီသောမေးခွန်းများကို ဖြေသည်။ ပုလင်းက မှန်သလား။ ၎င်း၏အတိုင်းအတာများသည် ခံနိုင်ရည်ရှိပါသလား။ ဖန်ခွက်သည် အမြင်အာရုံ သန့်ရှင်းနေပါသလား။ ၎င်း၏ ရည်ရွယ်ထားသော ဝန်ဆောင်မှုအခြေအနေများကို ခံနိုင်ရည်ရှိပါသလား။ အလှဆင်ခြင်းသည် အတည်ပြုထားသော ဒီဇိုင်းနှင့် ကိုက်ညီပါသလား။ ထုပ်ပိုးနေစဉ်အတွင်း ထုတ်ကုန်ကို ကာကွယ်ထားပါသလား။
ဤလိုအပ်ချက်များအားလုံးကို အကျုံးဝင်သော အဆင့်တစ်ခုမျှမရှိပါ၊ စစ်ဆေးရေးအဆင့်များသည် တစ်ခုနှင့်တစ်ခု အစားထိုးမရနိုင်ပါ။ ပုလင်းတစ်လုံးကို ပုံးတစ်ပုံးအတွင်း အလုံပိတ်ပြီးသောအခါ၊ ထုတ်လုပ်မှုချို့ယွင်းချက်များကို ပြုပြင်ရန် အခွင့်အလမ်းအများစုသည် ကုန်လွန်သွားခဲ့ပြီဖြစ်သည်။ အဘယ်ကြောင့်ဆိုသော် ကုန်ထုတ်လုပ်မှုလုပ်ငန်းစဉ်တွင် အစောပိုင်းစစ်ဆေးခြင်းများသည် တင်ပို့ခြင်းမပြုမီ နောက်ဆုံးစစ်ဆေးမှုများကဲ့သို့ အရေးကြီးပါသည်။
စနစ်၏ထိရောက်မှုသည် ရှင်းလင်းစွာမှတ်တမ်းတင်ထားသော လက်ခံမှုစံနှုန်းများပေါ်တွင်မူတည်ပါသည်။ ဖန်ခွက်စစ်ဆေးခြင်းတွင် လက်ခံနိုင်သော ပူဖောင်းအရွယ်အစား၊ မှိုချုပ်ရိုးမြင်နိုင်စွမ်း၊ မျက်နှာပြင်ချို့ယွင်းချက်နှင့် နမူနာတစ်ခုအတွင်း ခွင့်ပြုထားသော ချို့ယွင်းနေသော ပုလင်းအရေအတွက်အကြောင်း လက်တွေ့ကျသော ဆုံးဖြတ်ချက်များ ပါဝင်သည်။ ပေးပို့ပြီးနောက် ပထမဆုံးအကြိမ် ဆွေးနွေးမည့်အစား ထုတ်လုပ်မှုမစတင်မီ ဖောက်သည်နှင့် ပေးသွင်းသူကြားတွင် အဆိုပါလိုအပ်ချက်များကို သဘောတူညီသင့်သည်။
ပရောဂျက်အထူးစစ်ဆေးရေး စံနှုန်းများကို မှတ်တမ်းတင်ပြီး အတည်ပြုထားသော အကိုးအကားနမူနာများကို ထိန်းသိမ်းထားသည့် ပေးသွင်းသူများသည် ပိုမိုတသမတ်တည်း အရည်အသွေးစံနှုန်းများကို ထိန်းသိမ်းနိုင်ပြီး ထုတ်ကုန်လက်ခံချိန်တွင် သဘောထားကွဲလွဲမှုများကို လျှော့ချနိုင်သည်။ စိတ်ကြိုက်အတွက်ဖန်ပုလင်းပရောဂျက်များ ၊ ပုလင်းပုံသဏ္ဍာန်၊ ဖန်သားကြည်လင်မှု၊ မျက်နှာပြင် ပြုပြင်ခြင်းနှင့် အလှဆင်ခြင်းတို့သည် နောက်ဆုံးသတ်မှတ်ချက်၏ တစ်စိတ်တစ်ပိုင်းဖြစ်သည့်အခါ ဤအသေးစိတ်အချက်အလက်များသည် အထူးအရေးကြီးပါသည်။
ဤစစ်ဆေးရေးဖွဲ့စည်းပုံသည် ထုတ်လုပ်သူတစ်ခုတည်းအတွက် မထူးခြားပါ။ ၎င်းသည် ဖန်ကွန်တိန်နာလုပ်ငန်းတွင် အသုံးပြုသည့် လက်တွေ့ကျသောချဉ်းကပ်မှုကို ရောင်ပြန်ဟပ်သည်- ထုတ်လုပ်မှုအဆင့်များတွင် ချို့ယွင်းချက်များ ဖြစ်ပေါ်လာနိုင်ပြီး မတူညီသောအချက်များတွင် ထားရှိစစ်ဆေးခြင်းသည် နောက်ဆုံးစစ်ဆေးခြင်းတစ်ခုမှ လွဲချော်နိုင်သည့် ပြဿနာများကို ဖော်ထုတ်နိုင်စေသည်။
HYT ထုပ်ပိုးမှုတွင် ပုလင်းဒီဇိုင်း၊ ထုတ်လုပ်ရေး လုပ်ငန်းစဉ်နှင့် ရည်ရွယ်ထားသော လျှောက်လွှာဖြင့် စစ်ဆေးခြင်းဆိုင်ရာ ဦးစားပေးမှုများဖြင့် ဤအဆင့်ပေါင်းစုံ စစ်ဆေးရေးချဉ်းကပ်မှုကို လိုက်နာသည်။
ဖန်ပုလင်းပေးသွင်းသူအား အကဲဖြတ်သည့် ဖောက်သည်များအတွက်၊ ပိုမိုအသုံးဝင်သောမေးခွန်းမှာ စစ်ဆေးမှုမည်မျှပြုလုပ်သည်ကို ရိုးရိုးရှင်းရှင်းမဟုတ်ဘဲ စစ်ဆေးမှုတစ်ခုစီတွင် ရှင်းလင်းပြတ်သားစွာ မှတ်တမ်းတင်ထားသော လက်ခံမှုစံနှုန်းများ ရှိမရှိ၊ မရေရာသော ကန့်သတ်ချက်များရှိသော စစ်ဆေးချက်ခြောက်ခုသည် တိကျသောစံနှုန်းများဖြင့် ပံ့ပိုးထားသော သေးငယ်သော စစ်ဆေးမှုအရေအတွက်ထက် အာမခံချက်နည်းသည်၊ သတ်မှတ်ထားသောနမူနာနည်းလမ်းများနှင့် အတည်ပြုထားသော ကိုးကားမှုနမူနာများထက် အာမခံချက်နည်းပါသည်။
ဆက်စပ်သတင်း
- ပရီမီယံ ဝိညာဉ်ထုပ်ပိုးမှု အတွက် ပြီးပြည့်စုံသော ရွေးချယ်မှုမှာ ကြွေကြက်ဖ ဝီစကီပုလင်းကို အဘယ်ကြောင့် သောက်သုံးရသနည်း။
- 750ml Arizona Round Glass Spirit Bottle သည် အဘယ်ကြောင့် Premium Spirits ထုပ်ပိုးမှုအတွက် အကောင်းဆုံးရွေးချယ်မှုဖြစ်သနည်း။
- စိတ်ကြိုက်ဗော့ဒ်ကာ ဖန်ပုလင်းအသစ်- မြောက်အမေရိက ဝိညာဉ်အမှတ်တံဆိပ်အတွက် HYT ထုပ်ပိုးမှု
- အဘယ်ကြောင့်ဆိုသော် ခေတ်မီအဖျော်ယမကာထုပ်ပိုးခြင်းအတွက် စမတ်ရွေးချယ်မှုဖြင့် ကိုင်တွယ်နိုင်သော 1.75L ဖန်ခွက်အရက်ခွက်သည် အဘယ်ကြောင့်နည်း။
- HYT Packaging သည် ကာဗွန်နည်းသော အဖျော်ယမကာအမှတ်တံဆိပ်များကို ပံ့ပိုးပေးရန်အတွက် ပေါ့ပါးသော Flint Glass Spirits Bottle Line အသစ်ကို စတင်လိုက်ပြီဖြစ်သည်။
- Bar Top Cork ပါသော လည်ပင်းရှည် Bellissima ဖန်ပုလင်းသည် သင့်အဖျော်ယမကာအမှတ်တံဆိပ်ကို မည်သို့မြှင့်တင်နိုင်မည်နည်း။
ငါ့ကို မက်ဆေ့ချ် ထားခဲ့ပါ။
ထုတ်ကုန်အသစ်များ

သတင်းအကြံပြုချက်များ